2026-10-30
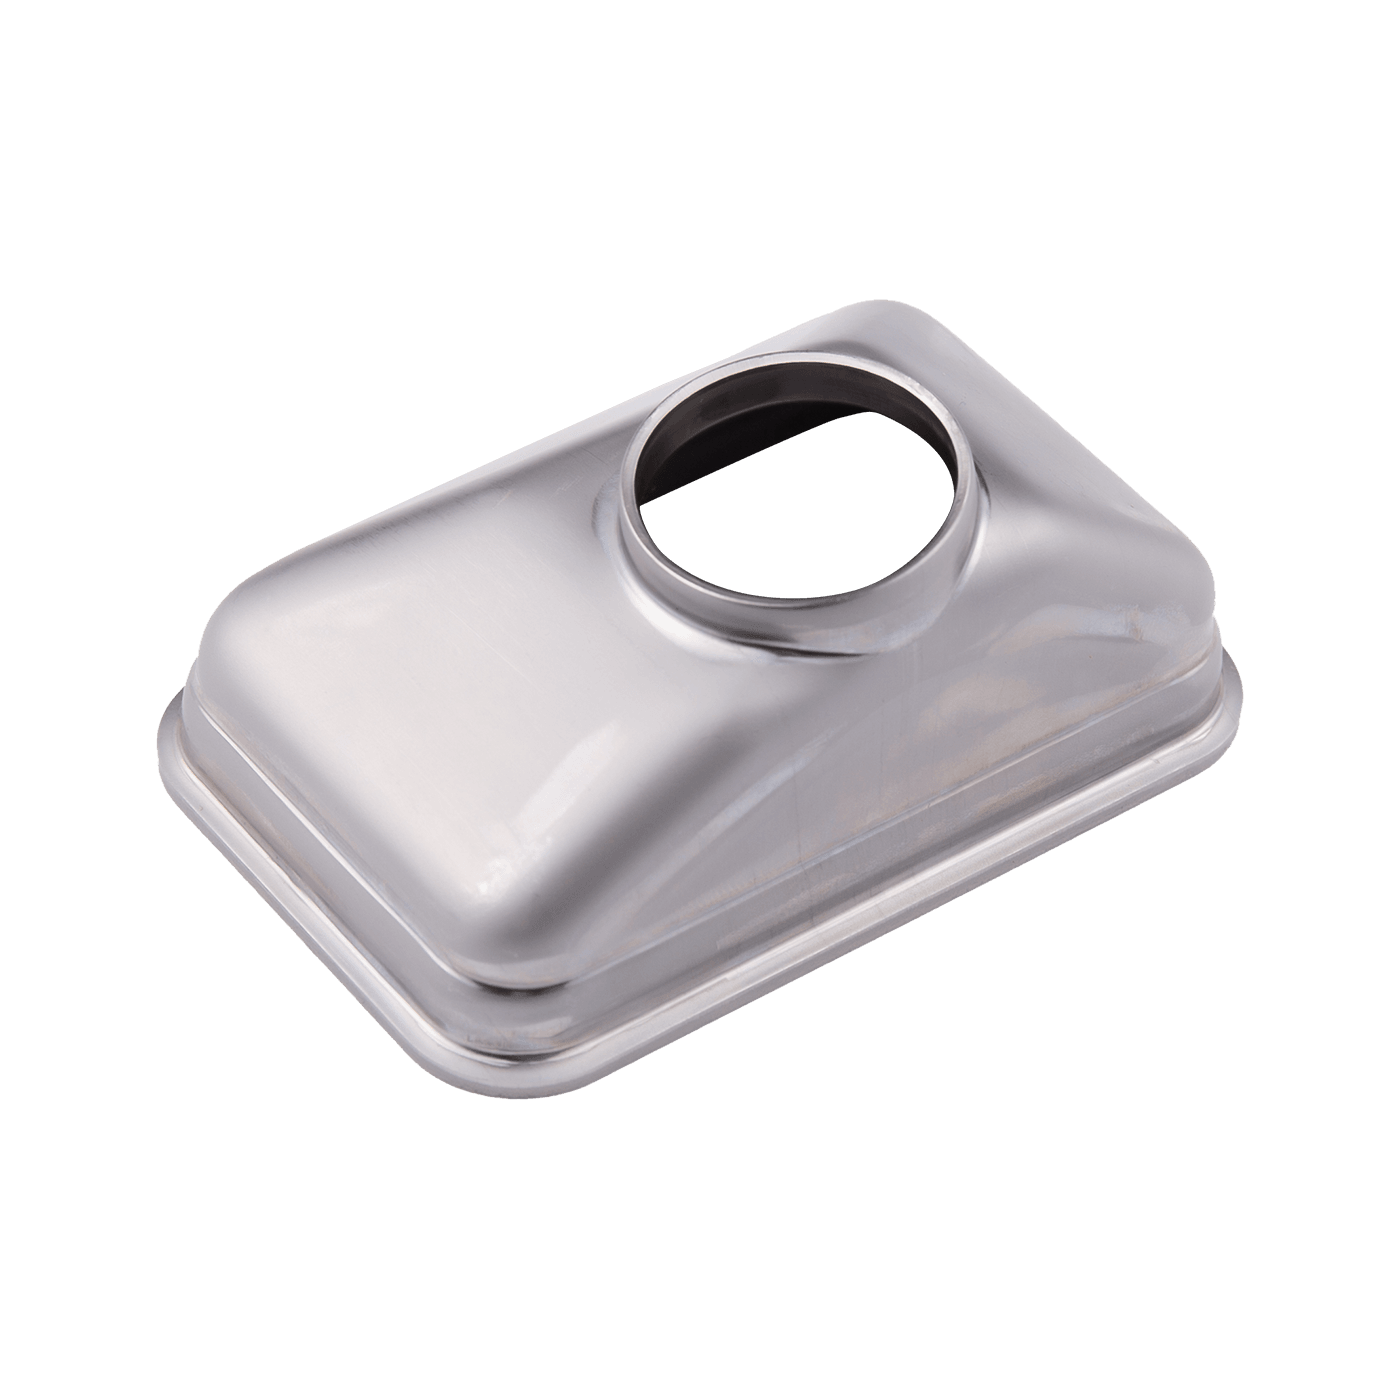
冲压件是通过压力机和模具对金属板材、带材或管材施加外力,使其产生分离或塑性变形,从而获得预定形状、尺寸和性能的零件。该工艺具有生产效率高、材料利用率好、尺寸一致性强、易于自动化等特点,广泛应用于汽车、家电、电子电气、新能源、建筑五金及医疗器械等领域。
冲压工艺通常分为分离工序和成形工序。分离工序包括冲裁、落料、冲孔、修边等,主要实现材料切断;成形工序包括弯曲、拉深、翻边、胀形、整形等,用于获得复杂空间形状。按温度划分,冷冲压在室温下完成,是主流工艺;热冲压则将高强度钢板加热至880℃—950℃后成形并淬火,可获得1500MPa以上的抗拉强度,常用于汽车安全结构件。
常用冲压材料包括低碳钢、高强度钢、超高强度钢、不锈钢、铝合金、铜合金及表面处理钢板。深拉伸件需选用延伸率高、屈强比低的材料,如SPCE、DC06、304不锈钢;结构件可选用DP双相钢或热成形硼钢;耐腐蚀件可采用镀锌板或316L不锈钢。材料选择直接影响成形性、强度和表面质量。
冲压件常见缺陷包括毛刺、开裂、起皱、回弹、颈缩、拉伤和压痕。毛刺多由模具间隙不当或刃口磨损引起;开裂常与材料塑性不足、圆角过小或压边力过大有关;起皱则源于材料流动过快或压边力不足;回弹会改变弯曲角度和尺寸精度。控制缺陷需从材料性能、模具设计、润滑条件和工艺参数多方面协同优化。
质量控制方面,应执行首件检验、过程巡检和成品抽检,重点检查尺寸公差、毛刺高度、表面裂纹、平面度和装配配合性。对于汽车外覆盖件,还需关注麻点、波浪、滑移线等外观缺陷。合理设定AQL抽样标准,并结合三坐标测量、专用检具和视觉检测,可有效保障批量稳定性。
冲压件凭借高效率、高精度和高一致性,已成为现代制造业中不可或缺的基础零部件。科学选材、优化模具设计并建立稳定质控体系,是提升冲压件良率与可靠性的关键。

德尔福设计年产能3亿的生产规模,多年专业从事汽车冲压、机加工和焊接类产品的设计和生产。

中国浙江省湖州市长兴县陆汇路555-2号

0572-6683926

xiuzhen.zhang@deerfu-cn.com

 中文简体
 英语