2026-11-05
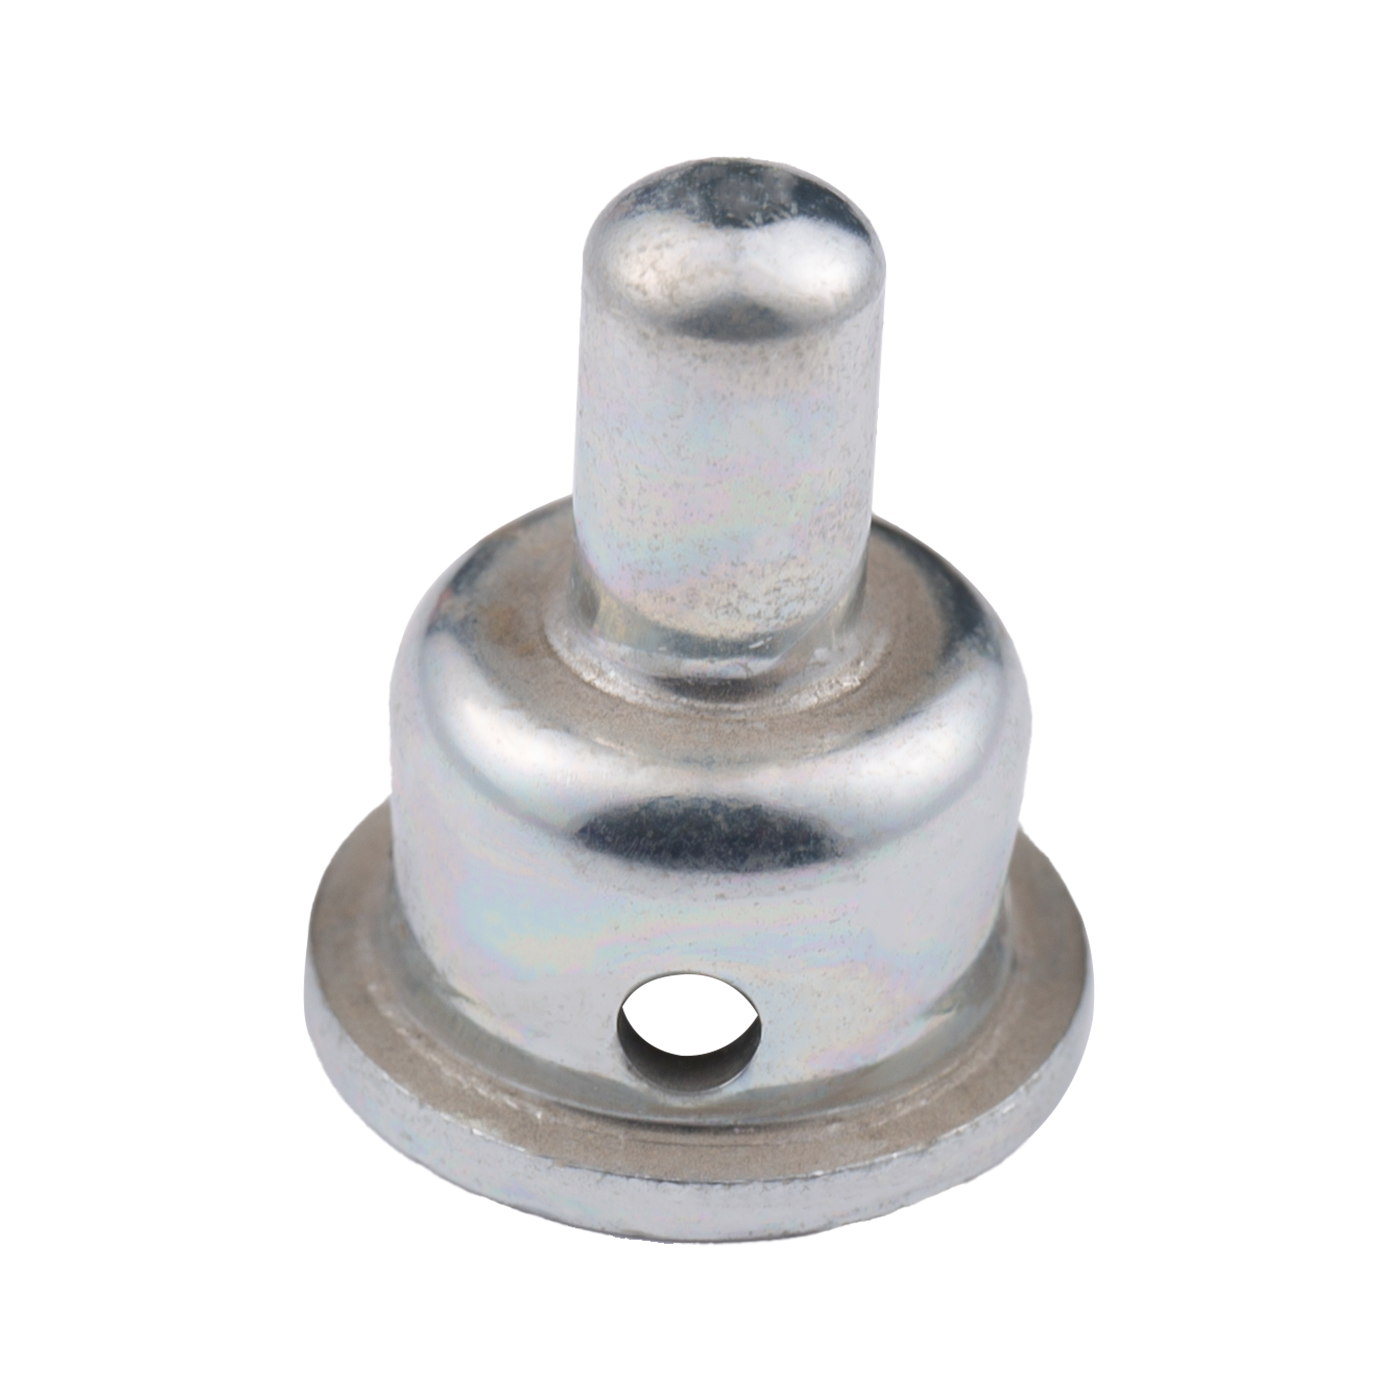
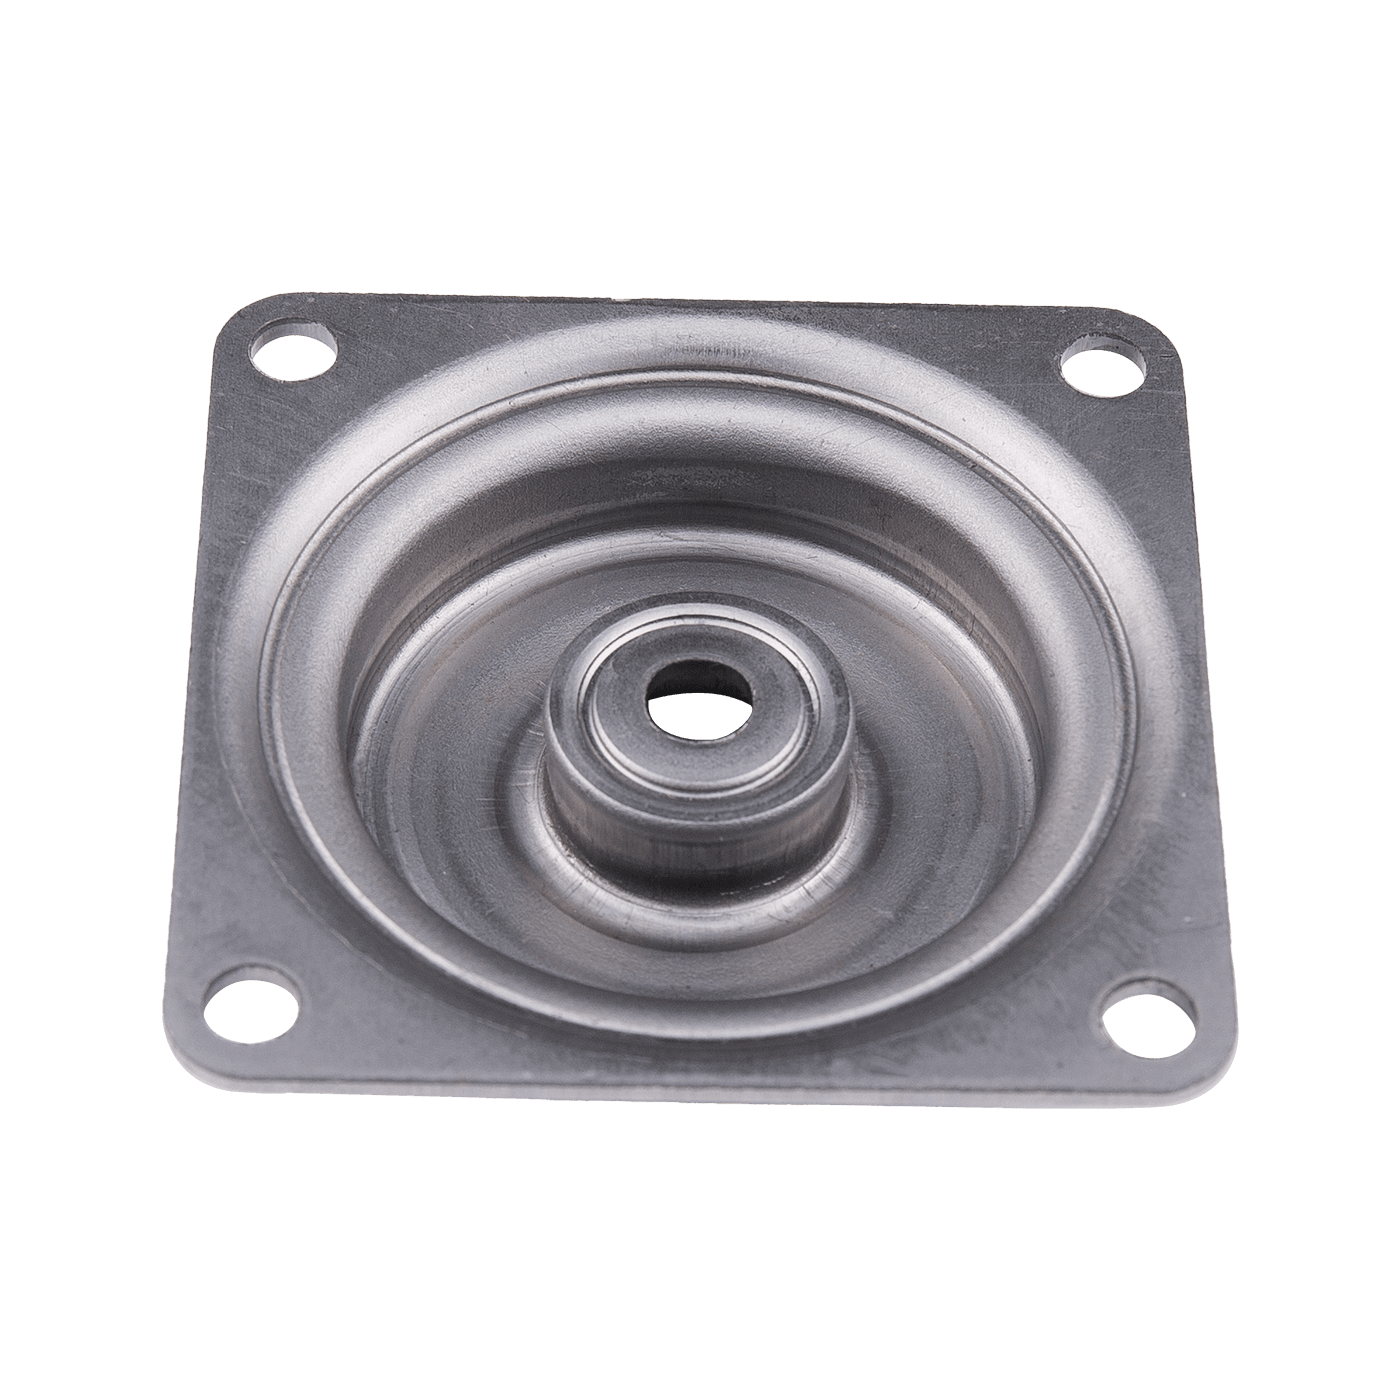
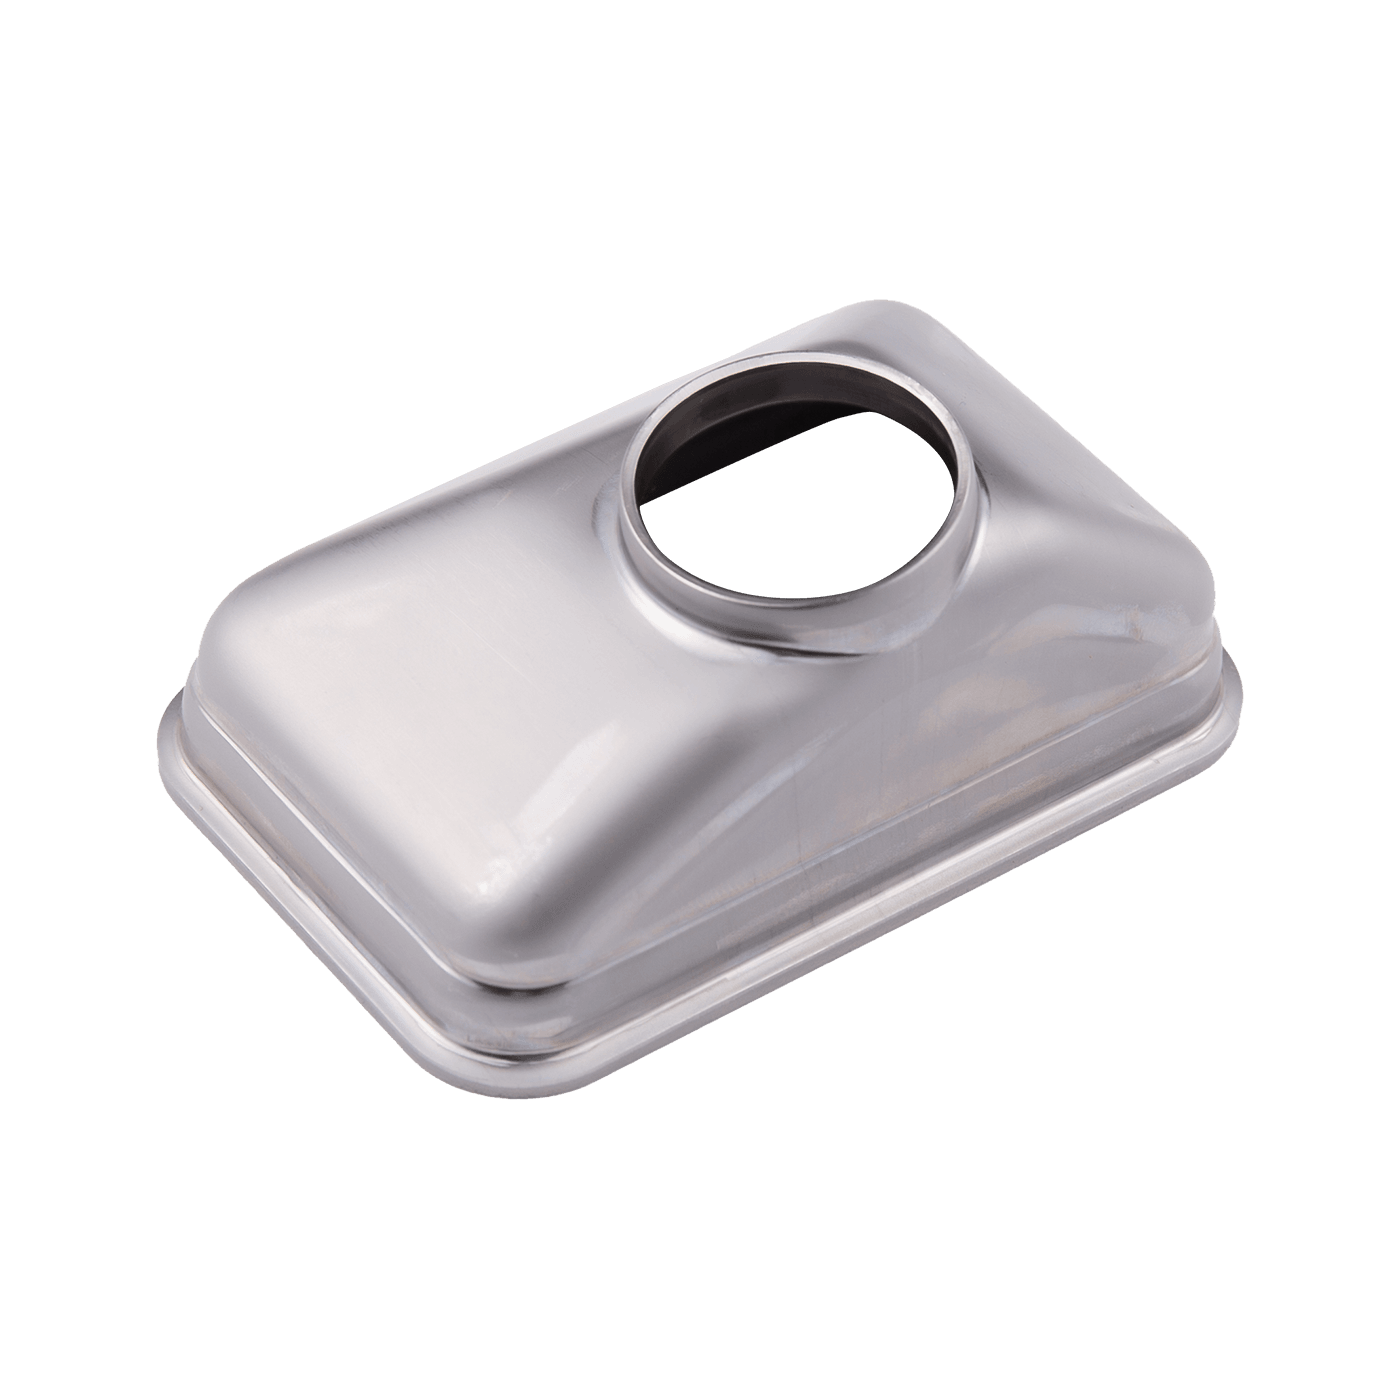
冲压件是金属加工领域中产量大、应用广的零件制造方式之一,其核心原理是利用冲压设备(冲床)和专用模具对金属板材施加压力,使材料在模具型腔内发生分离或塑性变形,获得所需形状、尺寸和性能的零件。冲压工艺具有生产效率高、材料利用率高、一致性好、适合大批量生产等显著优势,广泛应用于汽车、家电、电子、航空航天、五金制品等行业。
按工艺性质,冲压加工主要分为分离工序和成形工序两大类。分离工序是指材料在模具作用下沿轮廓线发生断裂分离,典型工艺包括冲裁、落料、冲孔、修边和切口等,其中冲裁是基础的分离工艺,广泛用于制作垫片、支架、外壳等平板类零件。成形工序则是在材料不断裂的前提下使其发生塑性变形,获得所需形状,典型工艺包括弯曲、拉深、翻边、胀形、缩口和整形等。弯曲用于将平板弯成角度或形状;拉深用于将平板毛坯制成开口空心件,如锅具、水槽、壳体等;翻边则是在零件边缘形成竖立凸缘,常用于加强或连接。
一套完整的冲压工艺通常包含多道工序组合。简单零件可能只需单工序模完成一次冲裁或弯曲;复杂零件则需级进模或复合模,在一条模具中连续完成多道工序,大幅提高生产效率。级进模通过条料在模具中逐步送进,每冲一次完成一道工序,适合大批量小型零件;复合模则在同一工位同时完成两道以上工序,精度更高但结构复杂。模具设计是冲压工艺的核心,需综合考虑材料流动、回弹补偿、模具寿命和生产节拍。
冲压件常用材料以金属薄板为主,包括冷轧钢板、镀锌钢板、不锈钢板、铝合金板、铜板等。材料选择需兼顾成形性能、强度要求和成本因素。深拉深件要求材料具有良好的延伸率和塑性,如08Al、SPCC冷轧板;高强度结构件则可选用高强钢或双相钢,在保证强度的同时实现轻量化;电子外壳常用不锈钢或铝合金,兼顾外观和耐腐蚀性。材料厚度和力学性能需在设计阶段明确,并在来料检验中严格把控。
质量控制方面,冲压件常见缺陷包括开裂、起皱、回弹、毛刺过大和尺寸超差等。开裂多与材料塑性不足、模具圆角过小或压边力过大有关;起皱则常因压边力不足或材料流动不均导致;回弹是弯曲成形中的固有现象,需通过模具补偿和工艺优化加以控制;毛刺过大则与模具间隙不合理或刃口磨损有关。生产过程中需定期检测关键尺寸、表面质量和力学性能,确保产品符合图纸要求。
冲压件的应用领域极为广泛。汽车行业中,车身覆盖件、车门内板、翼子板、底盘支架等大量采用冲压工艺,一辆乘用车通常包含数百至上千个冲压件;家电行业中,冰箱外壳、洗衣机内筒、空调钣金件等也是冲压件的典型应用;电子行业中,手机中框、连接器端子、屏蔽罩等精密冲压件对模具精度和材料性能要求更高;此外,五金制品如餐具、锁具、灯具外壳等也离不开冲压加工。
总体而言,冲压件的价值在于以高效、低成本的方式实现金属薄板的规模化成型。合理选择工艺路线、模具结构、材料等级和质量控制手段,能够在零件性能、生产效率和制造成本之间取得更优平衡。

德尔福设计年产能3亿的生产规模,多年专业从事汽车冲压、机加工和焊接类产品的设计和生产。

中国浙江省湖州市长兴县陆汇路555-2号

0572-6683926

xiuzhen.zhang@deerfu-cn.com

 中文简体
 英语